Почему печатать «света» - сложно?
В мире флексографской печати, особенно при работе с высококачественной упаковкой и этикеткой, одним из самых больших вызовов является качественное воспроизведение светлых тонов — так называемых «светов». Диапазон от 1% до 5% растровых точек, где размер одной точки составляет всего 20–50 микрон, — это зона, где традиционные технологии часто дают сбой, превращая задуманный дизайн в брак.
Почему же печать светов так сложна, и какие факторы влияют на конечный результат? В этой статье мы разберем три основных аспекта, от которых зависит успехи при печати сложных работ: формный процесс, печатный процесс и допечатная подготовка.
Малый процент растра — это проблема?
Сложность воспроизведения малых процентов растра напрямую связана с физикой процесса. Чем меньше печатный элемент, тем сложнее качественно перенести его на запечатываемый материал. Основная проблема заключается в том, что маленькая точка на эластичной фотополимерной форме ведет себя как хрупкий столбик, который легко деформируется под давлением.
Главный враг в светах — растискивание. Когда давление между запечатываемым материалом и формой даже незначительно превышает оптимальное, точка расплющивается, и ее площадь на оттиске может вырасти на десятки процентов. Исследования показывают, что в области 1–5% растискивание может давать до 500% прироста, превращая 2% точку в пятно 10% на материале.
Формный процесс: Фундамент качества
Все начинается с печатной формы. Если форма изготовлена некачественно, никакие настройки печатной машины не спасут ситуацию.
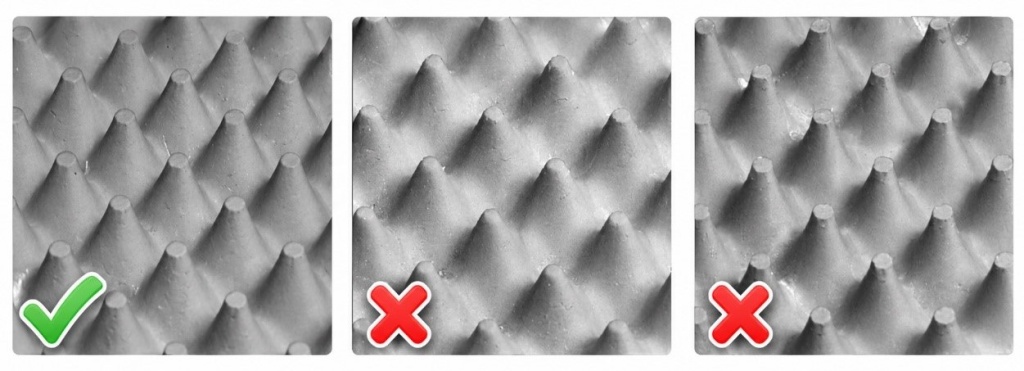
- Выбор полимера и технология изготовления: Твёрдость (жёсткость) полимерной пластины определяет деформационное поведение растровой точки под нагрузкой. Для воспроизведения светов в флексографии рекомендуется применение твердых пластин, прошедших специальное предварительное тестирование на печати и показавшие стабильный результат. Исследования показывают, что использование плосковершинных точек в некоторых конфигурациях обеспечивает лучшую стабильность и позволяет воспроизводить растровые элементы размером от 1% на форме более стабильно. Стандартная технология (LAMS) формирует растровую точку с выпуклой вершиной. При контакте с субстратом такая точка под давлением расплющивается и деформируется значительно сильнее, что особенно критично заметно в зоне 1–5%.
- Рельеф формы: Высота рельефа флексоформы влияет на поведение мелких точек при печати. Слишком высокий рельеф делает точку нестабильной — она может "качаться" и ломаться. Недостаточный рельеф приводит к тому, что краска с основания формы затекает к вершинам малых точек и вызывает «грязь». Рельеф так же напрямую влияет на формирование плеч печатных элементов.
- Процесс вымывания и сушка: Некорректный режим вымывания может разрушить растровые точки. Финишная обработка снижает остаточную липкость формы, которая является причиной избыточного налипания краски на форму и дополнительных загрязнений в светах. Все режимы подбираются индивидуально в зависимости от типа полимера и рекомендаций производителя пластин.
Даже безупречно изготовленная форма не гарантирует чистой печати светов, если не соблюдены параметры самого печатного процесса. Именно здесь кроется наибольшее число переменных, требующих постоянного внимания.
Печатный процесс: Тонкая настройка.
Второй критический этап — это настройка самой печатной машины. Здесь решающее значение имеют четыре основных компонента.
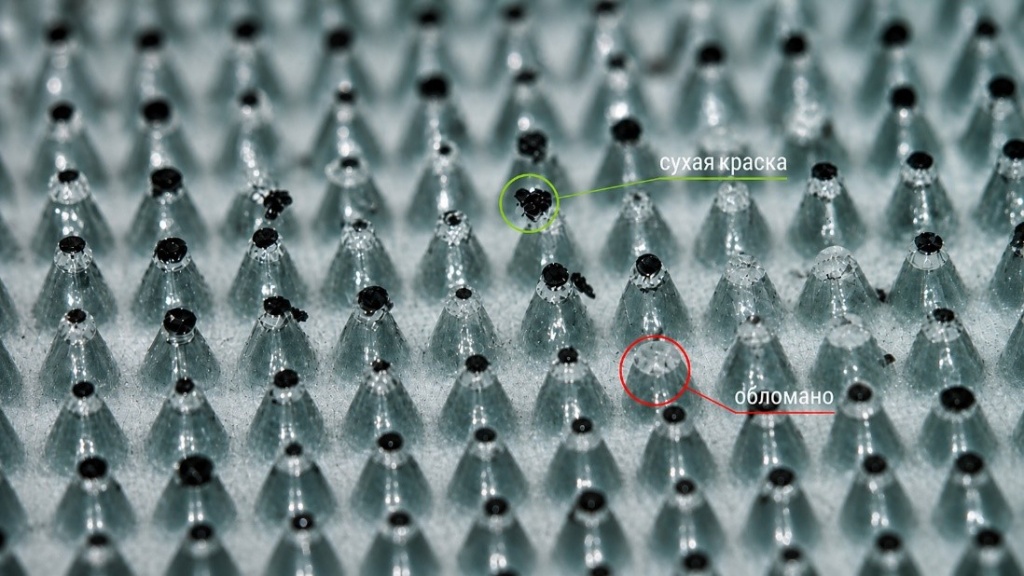
- Реология краски: слишком жидкая краска растекается и забивает пробельные элементы, налипает на сами печатные элементы, что в дальнейшем приводит к обламыванию печатных элементов и появлению грязи на печати. Слишком густая — просто не переносится на мелкие точки, точка печатает не всей плоскостью.
- Анилоксовый вал: является центральным звеном дозирования краски. Любое нарушение его состояния обязательно скажется на качестве печати. Проваливание растровой точки в ячейку анилоксового вала — бич флексографии. Если ячейка анилокса больше, чем вершина растровой точки, точка просто «тонет» в краске, на оттиске мы видим «грязь». Соблюдение жесткого правила: Ячейка анилоксового вала должна быть меньше растровой точки формы - критически важно.
- Давление: Баланс давления в печатной паре очень важен. Избыточное давление приводит к чрезмерному растискиванию точек и их деформации. Следует придерживаться принципа «поцелуйного давления» (Kiss Printing) — минимальное давление, необходимое для стабильного переноса краски.
Допечатная подготовка
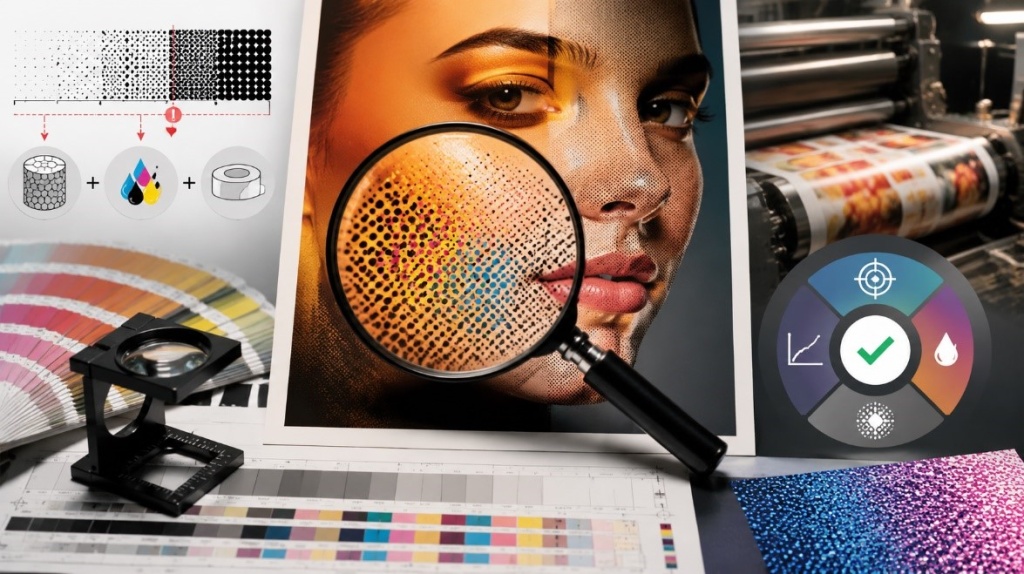
Ошибки, заложенные на этапе допечатной подготовки, невозможно исправить на печатной машине.
- Минимальный воспроизводимый растровый процент должен быть определён тестированием для каждой комбинации: форма + анилокс + краска + материал.
- Значения ниже порогового уровня воспроизводимости должны «отсекаться» на этапе допечатной подготовки.
- Профилирование под конкретный субстрат и краску — не роскошь, а необходимость.
- Гибридные виды растрирования (стохастические растры) специально разработаны для флексографского процесса, чтобы обеспечить плавные переходы без обрывов, стараемся применять их грамотно!
Выводы:
Качественная печать светов во флексографии — это результат сложного баланса и глубокого понимания физики процесса. Это не просто нажатие кнопки «Печать», а тщательный контроль на всех этапах.
Как показывает практика, ключ к успеху лежит в постоянном контроле и тесном взаимодействии всех звеньев технологической цепочки — от дизайнера до печатника. Использование современных технологий в сочетании с жестким контролем параметров позволяет достичь результатов, сравнимых с офсетной или глубокой печатью.
ГК «РепроПарк» обладая широким спектром оборудования, первоклассными компетенциями и огромным опытом в коллаборации с партнерами (которые помогают нам с современным актуальным иностранным софтом и поставками последних новинок материалов) всегда помогут Вам со сложными проектами и достижением новых высот в качестве изображения!